La prima lavorazione riporta il bossolo verso le dimensioni necessarie e normalmente espelle l’innesco usato. Vediamo come procedere.
Ricordate la sequenza delle operazioni in cui sono coinvolte attrezzature particolari:
Rimozione dell’innesco usato ➩ Ridimensionamento del bossolo ➩ Inserimento del nuovo innesco ➩ Svasare la bocca del bossolo ➩ Peso ed inserimento della polvere ➩ Inserimento del proiettile ➩ Blocco (o crimpaggio)
Ricalibrare il bossolo e rimuovere l’innesco usato
Per espellere l’innesco usato e per riformare, ridimensionare, ricalibrare il bossolo (per riportarlo alle dimensioni di lavoro iniziali), si utilizza uno specifico die:
Sizing e decapping die ( o «matrice ricalibratrice», o anche comunemente solo “primo die” )
Questo primo die è un cilindro in acciaio durissimo che nel profilo interno ricalca la forma del bossolo di una data munizione; una specie di stampo. Forzando, spingendo con molta forza un bossolo all’interno del die, questo bossolo (che è di ottone, materiale relativamente malleabile) viene riformato, viene a ri-prendere la forma che aveva in origine, cosi che possa essere nuovamente utilizzato.
Ovviamente occorre una grossa spinta per ricalibrare “a freddo” il bossolo, e questa spinta viene attuata grazie alla pressa che moltiplica la forza applicata ad una leva di azionamento.
Le migliori matrici hanno all’interno degli inserti di acciaio al carburo di tungsteno: un materiale duro e resistente ma con proprietà antigrippaggio. Questi inserti agevolano lo scorrimento del bossolo durante la riformatura, anche senza necessità di lubrificazione, ed in genere riducono il rischio che la pressione e l’aderenza alle pareti blocchi il bossolo dentro la matrice (cosa non così rara !).
la matrice di ricalibratura e decapsulamento. Sizing and decapping die. Comunemente indicata anche come "primo die"
Al suo interno questa matrice ha quasi sempre un asta centrale (una sorta di asta con uno spillo alla fine) che “fuoriesce”, che sporge inferiormente dalla sagoma. Questo spillo attraverso il foro di vampa presente nel fondo del bossolo permette di spingere fuori l’innesco sparato (attraverso il foro sul fondello arriva a spingere fuori sede l’innesco, che ricordiamo è inserito a pressione).
Per i bossoli “a bottiglia” (in genere quelli delle munizioni per arma lunga), l’asta del decapsulatore ha anche un tratto di diametro maggiore, una sorta di rigonfiamento (detto “oliva”) che serve per allargare il colletto fino ad appoggiarlo alla parete del die.
In questo modo il colletto, la cui dimensione è essenziale per poi trattenere correttamente la palla, è ricalibrato non solo come misura esterna , ma anche come cilindricità e misura interna. Ovvero, il colletto viene ridimensionato sia esternamente (perciò se è troppo largo lo restringo) che internamente (perciò se è troppo stretto o ha qualche ovalizzazione, viene dilatato al punto giusto).
Qui a lato si nota (a sinistra) l’asta di decapsulazione di un die per arma corta (in questo caso è un calibro .40) e a destra si nota l’asta di decapping per un die per arma lunga (qui il piccolo calibro .223), in cui sporge il rigonfiamento (oliva) per il ridimensionamento interno del colletto.
Prima variante: matrice di solo disinnesco (decapping die)
Come scritto, la prima matrice di ridimensionamento rimodella l’intero bossolo e contemporaneamente espelle l’innesco già usato (indicato anche come innesco spento). Questa doppia funzione è presente in pratica su quasi tutti i dies dei calibri più diffusi. Riallacciandomi a quanto già accennato in precedenza, è però possibile separare le due azioni.
Vi sono in commercio delle matrici di SOLO decapsulamento universali ( universal decapping die ), ovvero che vanno bene per tutti i calibri, dal più piccolo fino al calibro .50
In pratica questo è un die quasi uguale alla prima matrice di cui sopra, ma in realtà il “buco” interno, il profilo interno che dovrebbe riformare il bossolo è molto molto largo, e perciò non tocca le pareti del bossolo, non ridimensiona alcunchè. In questo modo l’unica azione che esegue sul bossolo è spingere fuori l’innesco spento con lo spillo.
Questo decapping die in genere si usa per rimuovere l’innesco dei bossoli prima di pulirli; senza praticamente toccarli. Perciò se sono sporchi o incrostati, non vi è alcuna azione e non si rovina alcuna matrice. A questo punto, una volta tolto l’innesco, è possibile pulire bene i bossoli, anche nella sede dell’innesco e nel foro di vampa dove spesso si accumula qualche residuo di combustione.
E’ poi possibile andare ad operare con il tradizionale die di riformatura, che però potrà operare su dei bossoli puliti. Ovviamente a questo punto il primo die eseguirà solamente l’operazione di riformatura (sizing) non essendoci inneschi da espellere (addirittura chi utilizza sistematicamente la matrice di solo disinnesco, a volte toglie proprio l’asta di decapping dalla prima matrice).
Regoliamo il resizing e decapping die
ovvero, con riferimento alla sequenza delle operazioni, rimuoviamo l’innesco usato e ridimensioniamo il bossolo.
Rimozione dell’innesco usato ➩ Ridimensionamento del bossolo ➩ Inserimento del nuovo innesco ➩ Peso ed inserimento della polvere ➩ Inserimento del proiettile ➩ Blocco (o crimpaggio)
E per questa prima operazione, usiamo un die ricalibratore / decapsulatore ( sizing/decapping ) che svolge le due funzioni contemporaneamente.
Intanto, per montarlo correttamente, occorre effettuare le seguenti operazioni, che possono essere leggermente differenti in base al tipo di bossolo.
Die per bossoli cilindrici o leggermente conici (praticamente quasi tutti i calibri per arma corta)
N.B.: ricordate che in realtà quasi tutti i bossolo per pistola non sono quasi mai “clindrici”, ma leggermente conici, per agevolare l’appoggio delle pareti alla camera di cartuccia e l’estrazione.
Regolazione:
step ➀ Inserite lo shell holder nell’alloggiamento nella testa del pistone e abbassate la leva di caricamento; così si solleva il pistone con lo shell holder, e lasciatelo “a fine corsa” (in pratica il pistone con lo shell holder è in posizione tutto sollevato). Se state usando una pressa progressiva che ha montato lo shell plate per lo specifico calibro, abbassate la leva e mandate a fine corsa lo shell plate (tutto alzato, dovrebbe arrivare quasi in appoggio alla testa porta dies).
step ➁ Avvitate a mano il primo die nel foro della torretta fin tanto che arriva a toccare lo shell holder (senza forzare ! Deve solo appoggiarsi appena).
ATTENZIONE: Le istruzioni della Lee indicherebbero di aggiungere un quarto di giro; cioè, avvitare fino a toccare lo shell holder e poi avvitare il die un altro quarto di giro, e quindi fissarlo in questa posizione. Questo quarto di giro dovrebbe servire per recuperare i giochi che in genere ci sono tra shell holder e pistone, e tra shell holder e bossolo. C’è da dire che altri costruttori dicono di avvitare la matrice fino ad appoggiarla bene allo shell holder senza avvitarla ulteriormente, e fissarla così.
Perché si fa: dovrebbe annullare i giochi meccanici della pressa (leveraggi e tolleranze del filetto) e i giochi che ci sono tra shell holder e pistone, e tra shell holder e bossolo. Quando la pressa compie lo sforzo di riformare il bossolo, il metallo tende a flettere; forzando il die leggermente oltre il punto di contatto, si assicura che lo shell holder baci perfettamente la base del die durante la massima pressione (effetto cam-over). Lee Precision lo raccomanda per i suoi die standard in acciaio, come anche RCBS (indica 1/8 di giro).
Nelle munizioni per arma corta si usano ormai quasi esclusivamente die con anello interno in carburo di tungsteno (materiale estremamente duro e antigrippante, ma molto fragile). Se si applica il cam-over (1/4 di giro in più) su un die al carburo, l’impatto ripetuto dello shell holder contro l’anello in carburo potrebbe danneggiare l’anello interno. Hornady e Redding Reloading specificano un contatto fermo (“firm contact“), raccomandando di sentire lo sfioramento ma senza stressare l’inserto. RCBS per i die al carburo rimarca chiaramente “DO NOT CAM OVER” (non fare cam-over, non avvitare oltre). Da qualche anno Lee indica l’aggiunta di 1/4 di giro anche per i suoi dies al carburo.
Valutate bene se lo shell holder si appoggia al die (come dovrebbe essere) o se invece forza, se spinge sul die (sconsigliato).
NOTA BENE:
Sulle presse progressive (come Dillon, Hornady AP, o Lee Pro), la regolazione segue logiche legate alla deformazione e alla stabilità del piatto porta-bossoli (shell plate), che non è rigido come il singolo shell holder di una monostazione.
Dillon Precision suggerisce di avvitare il die al carburo fino a toccare lo shell plate, stringendo poi il dado di blocco. E specifica che il die deve solo “baciare” il piatto (just kiss the shell plate) per evitare di curvare o usurare precocemente lo shell plate rotante.
Alcuni ricaricatori preferiscono lasciare un piccolissimo spazio (pari a un foglio di carta) tra il die al carburo e lo shell holder/plate. Per garantire che i due pezzi non impattino mai direttamente. Nel caso delle armi corte, questa millimetrica frazione di bossolo non ridimensionata non influisce sulla qualità finale.
IMPORTANTE: in base alla pressa che usate, e alla marca di dies che avete comperato, seguite attentamente le istruzioni. In genere, per non sbagliare, lo shell-holder ed il die devono essere “appena” a contatto; ed il die NON deve premere o peggio forzare contro lo shell-holder.
step ➂ Avvitare del tutto la ghiera o il controdado per bloccare il die in questa posizione.
Qui sotto un chiaro video di esempio su come regolare il primo die su una pressa Turret (fonte Lee Precision).
E qui sotto lo stesso video integrale con però l’aggiunta dell’ulteriore quarto di giro, come consigliato da alcuni produttori di matrici (fonte Lee Precision)
Qui invece la regolazione del primo die su una pressa semiprogressiva (fonte Ultimate Reloader). In questo caso il die è montato sulla testa di una pressa RCBS con shell plate mobile inferiore (schema praticamente uguale alle presse Dillon).
Al termine ricontrollate bene il funzionamento con un bossolo inserito: la pressione sul bossolo spingerà in basso lo shell-holder, andando ad aggiungere un po’ di gioco (dipende dal gioco che ha lo shell-holder sulla sede del Vostro pistone di sollevamento). Se il gioco è elevato, probabilmente dovrete ritoccare la registrazione abbassando (avvitando) un altro pochino il die. E’ importante che il die tocchi lo shell holder senza forzare, per garantire la totale ricalibratura del bossolo senza forzare sul die o sulla testa o sul piatto di supporto. In sintesi, la prima matrice di ricalibrazione deve agire su tutto il bossolo; il bossolo dovrebbe entrare nel die per tutta la lunghezza, fino ad appoggiarsi allo shell holder o al piatto (shell plate).
Ripeto, con l’accortezza di NON forzare sullo shell holder (cioè quando abbasso la leva fino a fine corsa, non devo forzare il pistone o il piatto contro il die). Cercate anche di valutare l’ampiezza dei giochi (che sempre ci saranno) tra pistone e shell holder (o con il piatto), e tra shell holder e bossolo. Data la leva favorevole, anche se vi sembra che il contatto shell holder / die sia “poco”, sia appena forzato, dovete ricordare che la pressione reale che state esercitando sul die è di alquante decine (a volte centinaia) di kg ! Lo shell holder è temperato e molto duro; il risultato non lo percepite ma probabilmente si rovinerà il die, o si rovineranno le guide, o il piatto (nelle progressive).
Ricordate anche quanto scritto sopra: se state lavorando con una progressiva, con un piatto (shell plate) rotante, dovete verificare che la matrice non spinga troppo sul piatto; vero che non ruota durante l’ultima parte di corsa, ma in genere non conviene esercitare una pressione sul piatto che potrebbe forzare sul perno, o esercitare diverse pressioni sulle altre postazioni.
Esperienza personale
Descrivo qui di seguito come io procedo per la regolazione della prima matrice. Prima verifico che non ci siano giochi eccessivi tra shell holder e pistone, o tra shell plate e die. Se ci sono, occorre valutare se è il caso di aggiungere 1/8 di giro di giro al die, sempre stando attenti a non forzare sul die stesso. Quindi inserisco un foglio di carta sottile, meglio se carta oleata o patinata (ad es. la base lucida degli adesivi), tra dies e shell-holder, e abbasso la leva per sollevare il pistone con lo shell holder fino a fine corsa. A pistone tutto sollevato, abbiamo detto che shell holder e die si devono toccare ma non devono “premere troppo” uno contro l’altro. Ecco che dovrei poter estrarre il foglio di carta, tirando, con un po’ di attrito, con un po’ di sforzo, ma senza strappare il foglio (ovviamente lo farò sui bordi del dies perchè al centro c’è lo spillo che bloccherebbe il foglio). La regolazione ottimale è con shell holder e die a contatto, ma senza forzare.
Fissare i dies in posizione
Queste note per il blocco dei dies in posizione, valgono anche per tutti gli altri dies che in seguito vedremo. Ed in genere valgono per quasi tutti i tipi di pressa.
Ricordo anche che praticamente tutti i dies sono costruiti in USA; pertanto le misure degli anelli e delle chiavi per le varie regolazioni, sono in frazioni di pollice (misure imperiali). L’anello di blocco (lock ring), una sorta di controdado, per la maggior parte dei dies misura 7/8″-14UNF. Questa dicitura indica un diametro nominale di 7/8 di pollice con una filettatura a passo fine di 14 filetti per pollice. In valore decimale, questa misura corrisponde a 22,225 mm. La chiave da 22 non aggancia; la 23 è “abbondante” … Vi possono essere eccezioni per dies di grande diametro destinati a calibri pesanti, i quali utilizzano una misura imperiale maggiore pari a 1-1/4″-12 corrispondente a 31,75 mm.
Se non avete un set di chiavi specifico, cercate di prestare attenzione ai vari serraggi perché è facile rovinare ghiere, dadi, anelli, ecc. utilizzando attrezzi con misure decimali. Procuratevi assolutamente le misure imperiali (pollici) delle chiavi esagonali (brugola), soprattutto se di piccole dimensioni (in rete le trovate a pochi euro); e magari almeno le 3 o 4 chiavi per l’anello dei dies (meglio se a tubo), per il blocco dello spillo, e il corpo del die (quando presente).
Fortunatamente la regolazione dei dies si esegue una volta e poi in genere non si tocca più.
Se però usate una pressa “singola”, o comunque se dovete smontare spesso i dies per un eventuale cambio di calibro, per evitare di dover ogni volta ri-regolare tutto conviene dotarsi di anelli di bloccaggio con vite di fermo/blocco, in modo da poter riposizionare i dies velocemente ad ogni sostituzione.
E’ una ulteriore spesa, ma è “per sempre“.
Se sostituite i dadi standard con gli anelli con fermo, procedete come segue: una volta che avete regolato i dies alla altezza desiderata, avvitate con decisione l’anello di fermo fino alla base della pressa; e bloccate l’anello di fermo del die avvitando la vitina o serrando l’anello (qui a lato diversi esempi di anelli con fermo del die ).
Se poi dovete svitare il die, quando andrete a riposizionarlo basterà che lo stringiate anche solo a mano, e avrete la medesima posizione.
Molto, molto comodo, quasi indispensabile se avete una pressa monostazione.
Alcune presse Lee presentano un foro “più largo” per l’alloggio del die; e con un incastro particolare. Questo sisema è chiamato Breech Lock Bushing. Altre marche stanno iniziando a proporre dei sistemi similari, che semplificano di molto le operazioni di cambio dies quando richiesto.
Questo anello si può inserire velocemente sulla testa della pressa, bloccandono con un quarto di giro. All’interno conserva la filettatura standard su cui si possono montare quasi tutti i dies. In questo modo si può togliere e reinserire velocemente il die (bloccato nel suo anello) con la sicurezza che sarà sempre alla stessa altezza.
La maggior parte delle presse multistazione presenta la testa (il blocco su cui sono montati i dies) velocemente sostituibile; a volte a semplice incastro, a volte con un paio di fermi sfilabili.
Se abbiamo una testa aggiuntiva, sarà possibile inserire e regolare i dies di un altro calibro, bloccandoli e “non toccandoli” più. Quando cambiamo calibro andiamo a sfilare e sostituire la testa completa con i dies già pronti e regolati. In molti casi, chi cambia spesso calibro lascia montati e regolati anche accessori come il dosatore o i “mettipalla” o i controlli dosi.
Questa soluzione è relativamente economica; in genere le teste / piatti di cambio rapido dies hanno un costo contenuto, o comunque si trovano molti prodotti di concorrenza almeno per le marche più diffuse. E’ soprattutto economica in termini di “tempo”, perchè permette di avere tutti gli accessori (e non solo i dies) già regolati in posizione e pronti all’uso. Un cambio calibro diventa una operazione di un minuto (dovrete eventualmente solo sostituire l’innescatore se è prevista un’altra dimensione di primer).
Qui a lato una testa di scorta della Lee Turret 4 fori, e un paio di teste di ricambio con già montati (e regolati) i dies di altri 2 calibri.
Die per bossoli a forma di bottiglia
Per i bossoli cosiddetti “a bottiglia” ( bottleneck ), anticipo molto sinteticamente come procedere per la regolazione del I° die. Per questo tipo di munizioni allestirò delle pagine dedicate. Anche se per il primo die è abbastanza simile a quanto visto sopra; è solo da prestare maggiore attenzione alla “spalla”.
Abbassare la leva di caricamento così da tenere sollevato il pistoncino con lo shell holder inserito (vuoto, senza bossolo)
Avvitare a mano il die nel foro della torretta fin tanto che tocca lo shell holder
Abbassare il pistone risollevando la leva e allontanando lo shell holder dal die
Avvitare il die di un ulteriore quarto di giro (N.B.: verificate nelle istruzioni che accompagnano il die e cosa consiglia la casa costruttrice per il dato calibro)
Bloccare del tutto la ghiera del die in questa posizione.
I dies per questo tipo di bossoli sono progettati in modo da non intervenire sulla spalla dei bossoli fin quando il pistone di sollevamento non raggiunge la sua massima elevazione. Ciò per due ragioni: la prima è per non stressare il bossolo, e la seconda, più importante, per evitare che possano essere originati problemi di headspace (vedremo oltre queste misure). Premendo all’indietro le spalle del bossolo troppo presto, si potrebbero causare situazioni che compromettono la solidità del bossolo, con pericolose conseguenze. Se però ci si accorge che il die non agisce sulla spalla del bossolo, provvedere a regolare il die in questione, avvitandolo in modo che non ci sia luce tra la faccia superiore dello shell holder e la parte inferiore del corpo del die.
Controllo spillo decapsulatore
Lo spillo decapsulatore viene fornito già montato all’interno del primo die. Ed è smontabile per due motivi:
per la sostituzione nel caso si pieghi o si rompa; caso non raro e che accade quando ad es. il foro sul fondo del bossolo è ostruito, o il foro non è in asse, o il bossolo non è ben allineato, o lo spillo sporge eccessivamente e si incastra sul fondo del bossolo
per regolazione della sporgenza dello spillo; che deve garantire la rimozione dell’innesco spento, ma non deve toccare il fondo del bossolo.
La lunghezza della sporgenza dello spillo è in genere regolabile allentando il dado in testa al die (nello schema qui a lato è indicato come “ decap stem screw “), riposizionando lo spillo all’altezza desiderata, e ri-serrando il dado (anche qui ricordate che ci saranno misure imperiali).
Per una prova, prendete un bossolo usato (con l’innesco spento ancora inserito), e passatelo al primo die. Verificate che l’innesco venga espulso correttamente, ma anche che lo spillo non sia troppo basso e che non forzi sul fondo del bossolo. Se lo spillo è troppo basso e arriva a toccare – all’interno – il fondo del bossolo con il corpo dell’asta, potrebbe piegarsi. E potrebbe anche rovinare il bossolo nella parte interna (pericoloso, perchè non si vede!). Dovreste sentire subito se verso fine corsa avete un eccessivo sforzo alla leva. Nel qual caso fermatevi subito e controllate!
Come regola di base, lo spillo dovrebbe sporgere non più di 4mm dal fondo del bossolo; è una misura indicativa! Ma in genere sufficiente alla completa espulsione dell’innesco (che è alto circa 3,2 mm).
Ovviamente se lo spillo è troppo “alto”, potrebbe non riuscire ad espellere completamente alcuni inneschi. Perciò avremo uno o più inneschi che sono “mezzi fuori sede” ma ancora incastrati nella tasca sul fondo del bossolo. E di conseguenza servirà un intervento manuale condito con un po’ di invocazioni a santi e profeti vari. Perchè spesso non si riesce a sfilare il bossolo dallo shell holder. Succede perchè l’innesco è “mezzo fuori” e si incastra sul foro previsto sul fondo dello shell-holder (da cui scendono gli inneschi usati espulsi). Perciò il bossolo non scorre verso l’apertura dello shell holder. Ma non posso neppure “alzare” il bossolo perchè trattenuto in sede dallo shell holder stesso.
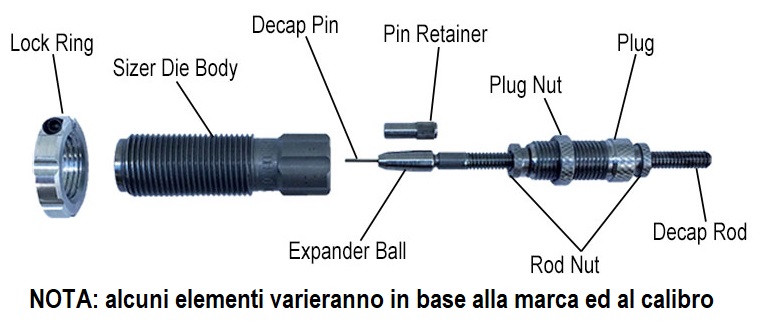
Qui un esploso di un die "sizer e decapper", in cui si vedono gli elementi che lo compongono. Il corpo centrale ( Sizer Die Body ) è appunto la parte sagomata internamente per riformare (sizing) il bossolo. Lo spillo ( Decap Pin ) è avvitato al termine di un’asta ( Decap Rod ). L’asta è regolabile agevolmente avvitando/svitando il blocco "Plug+Plug Nut". Si noti anche l'anello di fermo ( Lock Ring ) con vite di blocco.

 Questo primo die è un cilindro in acciaio durissimo che nel profilo interno ricalca la forma del bossolo di una data munizione; una specie di stampo. Forzando, spingendo con molta forza un bossolo all’interno del die, questo bossolo (che è di ottone, materiale relativamente malleabile) viene riformato, viene a ri-prendere la forma che aveva in origine, cosi che possa essere nuovamente utilizzato.

 Per i bossoli “a bottiglia” (in genere quelli delle munizioni per arma lunga), l’asta del decapsulatore ha anche un tratto di diametro maggiore, una sorta di rigonfiamento (detto “oliva”) che serve per allargare il colletto fino ad appoggiarlo alla parete del die.